La batería no es el primer sospechoso
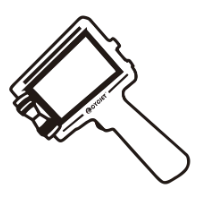
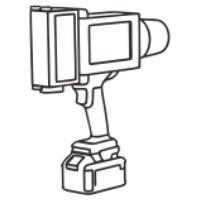
Cuando un operario reporta que el marcador portátil "ya no aguanta el turno", en la mayoría de los casos que hemos revisado en planta el problema no está en la celda, sino en la combinación de parámetros de marcado, temperatura del taller y forma de uso. Sustituir la batería por otra de mayor capacidad sin tocar esos tres factores suele mover el problema dos meses hacia adelante, no resolverlo.
Lo primero es cambiar la unidad de medida: no hablemos de horas de autonomía, hablemos de consumo por pieza marcada. Esa es la cifra que rompe el turno. Un mismo equipo puede gastar varias veces más energía por pieza al grabar un DataMatrix de alta densidad sobre caucho con dos pasadas que al marcar un número de serie corto sobre una superficie plana. Si la planificación del turno se hace solo con la autonomía declarada en catálogo, queda sin base.
Cinco factores que vacían la carga en un turno real
- Densidad de información y número de pasadas. Un código 2D de alta densidad requiere más puntos de grabado que un texto de seis caracteres. Si además se marca sobre superficie curva o rugosa, el operario sube potencia o repite la pasada, y el consumo por pieza sube con él.
- Potencia y frecuencia del cabezal. El caucho y los polímeros técnicos absorben la energía de forma distinta que el acero o el aluminio. En metal el marcado puede ser más rápido pero más exigente en pico de potencia; en elastómeros la energía se reparte en más tiempo. El perfil de descarga de la batería no es el mismo en los dos casos.
- Temperatura ambiente y ventilación del equipo. Las celdas de litio pierden capacidad útil con el frío. Un puesto a 5 °C en invierno, en nave sin calefacción, no se comporta como una celda climatizada a 22 °C. Este punto se mide en condiciones reales; no se asume.
- Gestión de espera. Un equipo encendido entre piezas, con refrigeración y electrónica activas, consume aunque no marque. Si el puesto marca de forma intermitente —una pieza cada dos minutos, por ejemplo—, el gasto en espera puede superar al del propio marcado.
- Edad y profundidad de descarga de la celda. Toda batería pierde capacidad con los ciclos. Descargar hasta el corte profundo todos los días o guardar el equipo semanas con carga baja acelera la pérdida. Conviene pedir la curva de capacidad frente a ciclos, no solo la capacidad nominal.
Dónde se va la energía según el material y el tipo de marcado
La tabla siguiente resume la lógica que aplicamos al evaluar un puesto con equipo portátil. Los niveles de demanda son orientativos y dependen de la configuración; lo que no cambia es el punto de control que hay que verificar antes de decidir.
| Escenario | Material | Demanda de energía | Efecto sobre la autonomía | Punto de control |
|---|---|---|---|---|
| Serie y lote en neumáticos | Caucho, superficie curva | Alta por pieza; suele exigir más de una pasada | Consumo por pieza elevado | Grado de lectura tras curado y manipulación |
| Modelo y lote en tubos y perfilería | Acero, plástico técnico oscuro | Media-alta; el contraste obliga a más energía o a tinta blanca | Depende de la técnica elegida | Contraste y adherencia tras manejo y transporte |
| Piezas de aluminio fundido | Aluminio | Media; el marcado es rápido | Consumo por pieza contenido | Profundidad mínima para no crear punto de fatiga |
| Etiquetas y componentes pequeños | Papel, film | Baja | Autonomía amplia | Que la solución portátil siga siendo la correcta |
Hay un punto que conviene dejar claro: bajar la potencia para "ahorrar batería" es una decisión de proceso, no una decisión de energía. Si el código queda por debajo del grado de lectura exigido por el cliente o por la verificación aplicable (por ejemplo, la comprobación según ISO/IEC 15415 cuando corresponde), el ahorro se pierde en retrabajo, y en una auditoría de cliente el coste es bastante mayor que el de una segunda batería.
Qué probar antes de cambiar de equipo
- Medir el consumo por pieza en el material real, no en probeta. Registrar potencia, número de pasadas y tiempo de marcado de cada referencia.
- Repetir la medición a la temperatura mínima del taller en invierno y a la máxima de verano.
- Verificar el grado de lectura con lector después de la prueba de envejecimiento que aplique: curado, lavado, manipulación, transporte.
- Cronometrar el tiempo real de espera entre piezas y estimar qué parte de la descarga ocurre sin marcar.
- Definir la estrategia de baterías: cuántas unidades por turno, dónde se cargan y quién es responsable del cambio. Un puesto sin protocolo de recambio acaba bajando parámetros para llegar al final del turno.
Cuándo el portátil deja de ser la respuesta correcta
El equipo portátil tiene sentido cuando la pieza no puede subir a la línea: neumáticos, tubos largos, perfilería, componentes de gran tamaño o piezas que se marcan ya en almacén. En esos casos, un equipo tipo M20 o un sistema portátil UV resuelve el acceso y elimina el consumo de tinta y el mantenimiento asociado, que es la razón por la que se ha extendido en el marcado de caucho y de piezas de gran volumen.
Pero si el volumen por turno crece hasta el punto de que el operario pasa más tiempo gestionando baterías que marcando, la comparación correcta ya no es "batería A contra batería B", sino portátil contra estación fija o integración en línea. La regla que usamos: si el tiempo de marcado más el de manipulación por pieza empieza a condicionar la cadencia del puesto, el portátil ha dejado de ser una solución de proceso y se ha convertido en cuello de botella.
También hay que mirar la integración de datos. Un puesto portátil que alimenta un sistema de trazabilidad necesita lógica de secuencia que evite huecos y duplicados si el equipo se apaga a mitad de lote. Si el marcador no puede comunicar con el sistema central, el control de secuencia debe resolverse con un procedimiento escrito, y ese procedimiento se rompe el día que alguien tiene prisa.
Preguntas frecuentes
¿Cuánto debería durar la batería de un marcador portátil?
No existe un valor único aplicable. La autonomía depende de la potencia configurada, la densidad de la información, el número de pasadas, la temperatura del entorno y el tiempo en espera. Cualquier cifra de catálogo debe contrastarse con el consumo por pieza en el material real del puesto. Si el proveedor no puede indicar las condiciones de ensayo de esa cifra, tómala como referencia y no como dato de planificación.
¿Vale la pena comprar una segunda batería?
En la mayoría de los puestos con marcado intermitente, sí. El coste de una batería adicional suele ser menor que el de bajar parámetros para llegar al final del turno, porque bajar potencia degrada la marca y puede afectar al grado de lectura. La condición es tener un protocolo de carga y recambio asignado a una persona concreta.
¿El frío del taller afecta de verdad a la autonomía?
Sí, la capacidad útil de las celdas de litio cae con la temperatura. Cuánto cae depende de la celda, del consumo y del tiempo de exposición. Lo práctico es medir en el turno más frío del año antes de decidir la capacidad necesaria, en lugar de extrapolar desde una prueba hecha en oficina.
¿Puedo reducir potencia para ahorrar batería?
Solo si el marcado sigue cumpliendo el requisito de lectura y de permanencia definido para esa pieza. En componentes con trazabilidad exigida, esa decisión se valida con lector y con la prueba de envejecimiento correspondiente, no con inspección visual en línea.
¿Cuándo conviene pasar a un sistema en línea?
Cuando el volumen por turno y el tiempo de manipulación por pieza empiezan a limitar la cadencia del puesto, o cuando el control de secuencia de códigos necesita comunicación directa con el sistema de trazabilidad. Antes de decidir, conviene comparar coste total: consumibles, mantenimiento, gestión de baterías y riesgo de reproceso.
Si estás evaluando un puesto de marcado portátil, el orden correcto es material primero, consumo por pieza después y capacidad de batería al final. Empezar por la batería suele terminar en comprar más capacidad sin haber tocado la causa.