Láser rápido sin quemar material: El equilibrio crítico en el marcaje farmacéutico
En la industria farmacéutica, la integridad del envase es innegociable. Como responsables de calidad, nuestra prioridad no es solo que el lote y la fecha de caducidad sean legibles, sino que el proceso de marcado no comprometa la barrera de protección del producto ni altere sus propiedades químicas. Cuando evaluamos la implementación de sistemas de marcado láser de alta velocidad, la pregunta técnica que surge de inmediato es: ¿cómo lograr un contraste nítido sin comprometer la integridad estructural del sustrato?
La respuesta reside en la precisión de la longitud de onda y el control de la densidad energética. En aplicaciones de alta velocidad, donde las líneas de producción superan los cientos de productos por minuto, el riesgo de "quemar" o perforar el material es real si el sistema no está calibrado correctamente.
El desafío de la termodinámica en el marcaje farmacéutico
El marcado láser no es simplemente "quemar" la superficie; es una reacción controlada. En plásticos oscuros o películas flexibles de grado médico, el objetivo es generar un cambio de color (contraste) mediante la fotocarbonización o la expansión de aditivos específicos en el material, evitando la ablación profunda.
Desde una perspectiva de auditoría y cumplimiento, un marcado que debilita el envase es una desviación crítica. Si el láser penetra demasiado, se crea un punto de falla que puede comprometer la esterilidad o la estabilidad del fármaco. Por ello, la validación de cualquier sistema láser debe incluir pruebas de estanqueidad y análisis de migración, asegurando que el proceso cumpla con los estándares de la FDA y las normativas europeas sobre materiales en contacto con medicamentos.
Criterios de validación para sistemas láser de alta velocidad
Para garantizar que un sistema láser sea apto para una línea farmacéutica, el proceso de calificación debe ser riguroso. No basta con observar el resultado visual; es necesario documentar la estabilidad del proceso:
- Pruebas de contraste y legibilidad: El código debe superar las pruebas de verificación de grado ISO/IEC (especialmente para códigos 2D y UDI) bajo condiciones de iluminación variables.
- Análisis de profundidad de marcado: Utilizar microscopía para verificar que el marcado sea superficial y no afecte la integridad mecánica del material.
- Integración con sistemas de visión: El láser debe estar sincronizado con una cámara de inspección que rechace automáticamente cualquier unidad con marcaje fuera de especificación (OOS - Out of Specification).
- Estabilidad del sistema: El equipo debe mantener la misma precisión de disparo incluso ante fluctuaciones en la velocidad de la línea, evitando la acumulación de energía en un solo punto durante paradas imprevistas.
Caso de estudio: Marcaje permanente en entornos de alta exigencia
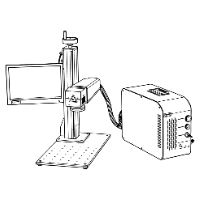
Un ejemplo claro de esta necesidad se observa en la implementación de láseres CO₂ o de fibra en líneas de bebidas y productos farmacéuticos de alta rotación. En casos donde se requiere un marcado permanente sobre plásticos sensibles, la tecnología láser moderna permite ajustar la densidad de energía para lograr un contraste óptimo sin que el material presente deformaciones térmicas. En plantas de alta eficiencia, hemos comprobado que, al optimizar los parámetros de pulso del láser, es posible alcanzar velocidades de hasta 600 unidades por minuto manteniendo una trazabilidad del 100% y eliminando los riesgos de borrado o manipulación que presentan otras tecnologías de impresión.
La clave siempre será la validación específica del material. Cada lote de material de empaque tiene variaciones en su composición; por tanto, la configuración del láser debe ser parte integral de nuestro Plan Maestro de Validación (VMP).
Preguntas frecuentes sobre marcaje láser
¿Cómo puedo asegurar que el láser no dañe el envase durante una parada de línea?
Los sistemas de marcado láser de grado industrial cuentan con un mecanismo de obturador (shutter) automático que detiene el haz de luz instantáneamente cuando la línea de producción se detiene, evitando que el láser continúe incidiendo sobre el mismo punto del producto.
¿Es necesario realizar pruebas de migración tras instalar un láser?
Sí, especialmente si el marcado se realiza en películas flexibles donde el calor podría inducir la migración de sustancias hacia el interior del envase. Es una exigencia estándar en auditorías de calidad para asegurar el cumplimiento con las normativas de seguridad del paciente.
¿Qué diferencia hay entre un láser de fibra y uno de CO₂ para plásticos farmacéuticos?
Depende del tipo de plástico. El láser de fibra tiene una longitud de onda que interactúa mejor con ciertos aditivos metálicos o pigmentos, mientras que el CO₂ es más versátil para plásticos orgánicos y películas. La elección debe basarse siempre en pruebas de laboratorio previas a la instalación.
¿Cómo se integra el láser con mi sistema de trazabilidad (MES)?
Los equipos modernos deben ser capaces de recibir datos variables directamente desde su sistema MES o ERP a través de protocolos industriales (como Ethernet/IP o PROFINET), garantizando que cada código sea único y esté asociado al lote correspondiente.
Si estás evaluando una solución de marcado láser, recuerda que la tecnología es solo una parte de la ecuación; la otra mitad es la validación y el control de proceso que garantice la seguridad del paciente.
Desde hace más de 20 años, CYCJET ayuda a los fabricantes a mejorar la identificación de productos, la trazabilidad y la eficiencia de producción mediante tecnologías fiables de impresión por inyección de tinta y marcado láser.